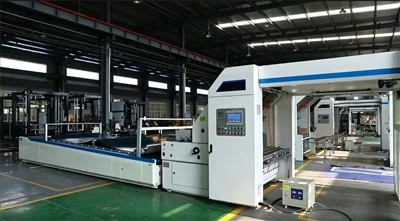
Dây chuyền sản xuất ván sóng-tốc độ cao và máy xén ngang NC-thường gặp phải tình trạng tắc nghẽn nghiêm trọng ở cuối-của-dây chuyền trong quá trình xử lý tấm giấy thủ công hoặc bán{4}}tự động. MỘTmáy xếp giấy gợn sóng tự động giải quyết những hạn chế sản xuất này bằng cách tích hợp các nền tảng thang máy đa{0}}khu vực được đồng bộ hóa, băng tải ván trượt có tốc độ thay đổi và các bộ điều khiển bình phương-được điều khiển bằng servo chủ động. Hoạt động mà không làm hỏng các miếng hút chân không hoặc hàm kẹp cơ học, bộ xếp chồng hiện đại đạt được tốc độ xếp chồng liên tục vượt quá 250 đến 300 mét mỗi phút đồng thời loại bỏ hiện tượng méo góc, biến dạng rãnh và nhòe mực trên các tờ đồ họa-cao.

1. Giới thiệu và bối cảnh ngành
ITrong ngành sản xuất bao bì dạng sóng hiện đại, hiệu suất của cơ sở bị hạn chế nghiêm ngặt bởi bộ phận cơ khí chậm nhất trong toàn bộ dây chuyền sản xuất. Các dây chuyền gấp nếp hiện đại, máy cắt ngang được điều khiển bằng máy tính-(Máy cắt NC) và máy dán thư mục flexo-tốc độ cao có khả năng tạo ra hàng trăm tờ giấy cắt-chính xác mỗi phút. Tuy nhiên, việc xử lý, giảm tốc, bình phương và xếp chồng các tờ giấy có tốc độ-cao này ở đầu ra là một trong những thách thức vận hành đòi hỏi khắt khe nhất trong các nhà máy chuyển đổi giấy hiện đại.
MỘTmáy xếp giấy gợn sóng tự độnglà một hệ thống xếp và xử lý vật liệu nội tuyến, tải trọng nặng, được đặt ngay phía sau máy cắt ngang của dây chuyền gấp nếp hoặc máy chuyển đổi. Mục tiêu kỹ thuật cốt lõi của nó là nhận-các tấm tôn được cắt tốc độ cao, tiêu tán động năng một cách an toàn, sắp xếp chúng thành các luồng chồng chéo chính xác, vuông góc các cạnh của chúng thành các khối hình chữ nhật hoàn hảo và xả toàn bộ chồng pallet lên các băng tải con lăn xuôi dòng-mà không yêu cầu dây chuyền ngược dòng phải tạm dừng, giảm tốc hoặc làm gián đoạn quá trình sản xuất tấm tôn liên tục.
Không giống như các rô-bốt công nghiệp có khớp nối hoặc các hệ thống gắp-và-cổng giàn được thiết kế để xử lý các hộp gấp riêng lẻ, máy xếp chồng hoạt động theo nguyên tắc xếp chồng-được hỗ trợ bởi trọng lực-liên tục. Nó được thiết kế để xử lý các tấm tôn thô, phẳng, chưa định hình, từ các loại ván sóng-vi mô mỏng manh (chẳng hạn như các loại sáo E, F và N) cho đến các tấm kết cấu tường-kép-dạng nặng (5-lớp) và ván kết cấu tường ba-(7 lớp). Đối với giám đốc nhà máy, người quản lý vận hành và kỹ sư đóng gói, hiểu biết về kiến trúc cơ khí, thông số vận hành và khả năng hoàn vốn tài chính dài hạn của máy xếp chồng tự động là điều cần thiết để giải phóng công suất nhà máy không hoạt động.
2. Các lỗ hổng vận hành của việc xếp chồng thủ công và thông thường
Việc vận hành-dây chuyền bìa dạng sóng công suất cao mà không có thiết bị xếp chồng nội tuyến tự động sẽ tạo ra các lỗ hổng vận hành ngay lập tức làm suy giảm Hiệu suất Thiết bị Tổng thể (OEE), làm tăng tỷ lệ phế liệu nguyên liệu thô và tăng trách nhiệm pháp lý đối với lao động.
2.1 Cấu trúc sáo bị hư hỏng và bị dập góc
Khi các tấm tôn được cắt ra khỏi máy cắt ngang NC ở tốc độ tuyến tính từ 180 đến 300 mét/phút, chúng có động năng đáng kể. Trong các thiết lập nhận thủ công hoặc các bảng bắt tĩnh cơ bản, các tiêu đề trang tính đến sẽ đập trực tiếp vào các tấm chắn cơ học cứng nhắc. Tác động này gây ra sự nghiền nát nghiêm trọng của cạnh đầu, biến dạng góc và sập me cục bộ. Các cạnh của bảng bị hư hỏng gây ra lỗi nạp giấy nghiêm trọng khi các tờ giấy sau đó được xử lý thông qua-máy dán hoặc máy cắt khuôn-gập mục tự động, gây ra tình trạng kẹt máy thường xuyên, thời gian ngừng hoạt động ngoài kế hoạch và lãng phí chu kỳ sản xuất.
2.2 Tỷ lệ nhòe mực và phế liệu mỹ phẩm
Trong các ứng dụng in flexo và chuyển đổi nội tuyến, mực hoặc vecni bảo vệ được phủ lên lớp lót trên cùng của tấm tôn thường không được sấy khô hoặc xử lý hoàn toàn tại thời điểm xả. Việc xử lý thủ công truyền thống hoặc cánh tay kẹp cơ học mạnh mẽ sẽ tạo áp lực cục bộ trên bề mặt tấm. Các vết ma sát, áp lực của ngón tay hoặc cốc hút trượt trên mực ướt, gây ra vết xước, vết ố và vết xước thẩm mỹ có thể nhìn thấy được. Trong các ứng dụng đóng gói bán lẻ có-đồ họa cao, ngay cả những khiếm khuyết nhỏ trên bề mặt cũng dẫn đến các lô hàng bị từ chối và toàn bộ phế liệu nguyên liệu.
Người vận hành phải đối mặt với các giới hạn vật lý liên quan đến tốc độ họ có thể nâng, căn chỉnh và xếp chồng các tấm tôn nặng theo cách thủ công. Khi kích thước tờ giấy hoặc tốc độ dây chuyền tăng lên, các đội thủ công sẽ nhanh chóng bị choáng ngợp. Để ngăn chặn tình trạng kẹt giấy nghiêm trọng ở đầu ra, người giám sát nhà máy thường xuyên buộc phải giảm tốc độ-các máy gấp sóng tốc độ cao xuống 50% hoặc 60% công suất thiết kế định mức của chúng. Giới hạn tốc độ nhân tạo này làm lãng phí hàng triệu đô la vốn đầu tư vào thiết bị và làm tăng đáng kể mức tiêu thụ năng lượng trên một nghìn mét vuông (MSF) của ván được sản xuất.
2.4 Mối nguy hiểm về công thái học và trách nhiệm lao động
Việc xếp chồng tấm thủ công đòi hỏi công nhân phải thực hiện các chuyển động nâng, xoắn và với tới lặp đi lặp lại hàng nghìn lần mỗi ca. Việc xử lý các tấm-tường đôi nặng sẽ gây áp lực cơ sinh học cực độ lên cột sống thắt lưng và vai. Cường độ thủ công này dẫn đến tỷ lệ luân chuyển công nhân cao, chấn thương do căng thẳng lặp đi lặp lại mãn tính (RSI), tỷ lệ vắng mặt tăng cao và phí bảo hiểm bồi thường cho người lao động tăng lên.
3. Cấu trúc cơ khí cốt lõi và-các cụm lắp ráp phụ
Máy xếp chồng dạng sóng tự động là một hệ thống cơ điện-nhiều trục bao gồm năm cụm phụ-được tích hợp chặt chẽ hoạt động dưới sự điều khiển PLC chính.
Băng tải ván lợp
Đơn vị căn chỉnh
Nền tảng xếp chồng
Hệ thống băng tải
3.1 Hệ thống băng tải và tiến dao nhiều tầng-
Băng tải tiến dao nhận các tấm thớt riêng lẻ-từ đầu đến cuối{1}} trực tiếp từ dao ngang. Để quản lý vận tốc đầu vào cao, tiến dao được phân chia thành nhiều vùng băng tải được điều khiển bởi Bộ truyền động tần số thay đổi (VFD) hoặc động cơ servo AC.
- Vùng 1 (Tạo khoảng trống):Chạy nhanh hơn một chút so với tốc độ đường truyền để kéo sự tách biệt vật lý giữa các tấm cắt liên tiếp.
- Vùng 2 (Shingling/Giảm tốc):Chạy với tốc độ bằng một phần tốc độ đường truyền, làm cho các mép đầu của bảng sắp tới trượt nhẹ nhàng dưới các mép sau trước đó, tạo thành một luồng "lát ván" chồng chéo, liên tục. Hiệu ứng trượt này làm giảm tới 70% tốc độ vận chuyển tuyến tính trong khi vẫn duy trì thông lượng khối lượng giống hệt nhau, ngăn chặn tác động-của ván tốc độ cao.
- Hỗ trợ chân không:Máy thổi chân không-thể tích lớn bên dưới đai tổng hợp đục lỗ giữ các tấm phẳng, ngăn các tấm sáo có trọng lượng-vi{2}}nhẹ bị nâng hoặc trôi do lực cản không khí khí động học.
3.2 Bộ điều khiển động cơ chủ động-Bộ căn chỉnh và bình phương
Để tạo các tải trọng pallet hình vuông hoàn hảo,{0}}giống như cục gạch, bộ xếp chồng xuống kết hợp cơ chế bình phương mặt bên và mặt cuối chủ động.
- Mái chèo căn chỉnh bên:Các tấm bên được dẫn động bằng khí nén hoặc trợ lực-thực hiện việc chạm liên tục, nhẹ nhàng, tần số{1} cao-vào các cạnh của chồng ván rơi.
- Backstop cơ giới:Một tấm chắn sau bằng thép có khổ- nặng, có thể điều chỉnh được sẽ hấp thụ động lượng còn lại về phía trước của dòng ván lợp. Vị trí dừng lại tự động điều chỉnh thông qua truyền động động cơ theo độ dài của bảng lệnh hoạt động được lập trình trong bộ điều khiển.
- Bộ chia-ra nhiều cổng:Đối với các đơn đặt hàng chạy nhiều dải giấy (ví dụ: hai hoặc ba dải băng tờ giấy cạnh nhau-cạnh nhau được cắt đồng thời trên chiều rộng giấy), các dải phân cách làn độc lập và các tấm vuông ở giữa sẽ tự động mở rộng để giữ cho các ngăn xếp liền kề được tách biệt và căn chỉnh hoàn hảo.
3.3 Kéo-Sàn xếp chồng thang máy
Nền tảng của khu vực xếp chồng là một bệ nâng-cắt kéo hạng nặng được nâng lên và hạ xuống bằng-mô-men xoắn mô-men xoắn cao hoặc xi lanh thủy lực hạng nặng.
- Khả năng tải:Được xây dựng với các kênh kết cấu thép gia cố để hỗ trợ tải trọng tĩnh liên tục từ 3.000 kg đến hơn 5.000 kg.
- Ảnh-Theo dõi độ cao điện:Một loạt các cảm biến laser quang học giám sát vị trí trên cùng chính xác của cọc ván tích lũy. Khi có trang tính mới, nền tảng sẽ giảm dần theo-các bước vi mô.
- Chiều cao thả tối thiểu:Bằng cách giữ khoảng cách giữa đai xả và mặt trên của chồng giấy dưới 50 mm, hiện tượng kẹt không khí giữa các tờ giấy sẽ được loại bỏ, ngăn không cho các tờ giấy trôi nổi, trượt hoặc bong ra khỏi-căn chỉnh.
3.4 Tạp dề đánh chặn tốc độ cao-không{2}}dừng (Lưới bắt)
Để cho phép sản xuất liên tục không bị gián đoạn trong quá trình xả ngăn xếp hoặc thay đổi đơn hàng, bộ xếp chồng sử dụng tạp dề đánh chặn được dẫn động bằng khí nén hoặc trợ lực-(còn gọi là chốt chặn hoặc lưới thu tạm thời).
- Khi một chồng giấy đạt đến chiều cao mục tiêu hoặc số lượng tờ giấy, các chốt bắt sẽ mở rộng theo chiều ngang trong vòng chưa đầy 0,5 giây vào buồng xếp chồng.
- Các tấm ván lợp sắp đến sẽ tích tụ trên đỉnh của tạp dề chặn trong khi bệ cắt kéo chính nhanh chóng hạ xuống mức sàn, đẩy chồng giấy đã hoàn thiện lên đường cấp liệu và nâng lên trở lại để tiếp nhận đống giấy đang phát triển.
- Sau đó, các chốt chặn sẽ rút lại, chuyển cọc tạm thời lên bệ thang máy chính một cách liền mạch mà không làm giảm tốc độ vận hành của máy gấp nếp trong một giây.
3.5 Con lăn và băng tải xích chạy bằng điện
Sau khi thang máy đạt đến vị trí thấp nhất, xích cơ giới tích hợp hoặc băng tải con lăn bằng thép-có tải trọng nặng sẽ đẩy toàn bộ ngăn xếp đã hoàn thành theo chiều ngang ra khỏi ô xếp chồng. Tải trọng được chuyển liền mạch đến các hệ thống vận chuyển ngoại vi hướng tới các khu vực đóng đai, quấn căng hoặc đóng đai tự động.

4. Máy xếp chồng lên nhau và Máy xếp pallet bằng cánh tay rô-bốt: So sánh kỹ thuật
Các nhóm kỹ thuật của nhà máy thường xuyên đánh giá sự khác biệt về chức năng giữa máy xếp chồng tự động nội tuyến và máy xếp pallet có cánh tay robot có khớp nối. Mặc dù cả hai hệ thống đều tự động xử lý vật liệu nhưng chúng phục vụ các vị trí và vai trò chức năng hoàn toàn khác nhau trong cơ sở chuyển đổi tôn.
Trong khi máy xếp chồng tự động được thiết kế đặc biệt để xử lý các tấm tôn thô, phẳng ngay phía sau máy gấp nếp hoặc máy cắt, thì các cơ sở xử lý hộp RSC đóng gói, thành phẩm ở hạ lưu thường triển khai các hộp RSC chuyên dụngtự độngmáy xếp pallet bằng robotở cuối đường gấp và dán của chúng.
| Thông số kỹ thuật | Trình xếp chồng tự động nội tuyến | Máy xếp pallet cánh tay robot có khớp nối | Tác động sản xuất chiến lược |
| Vật liệu chính được xử lý | Tấm tôn thô, phẳng, chưa định hình; nhiều dải băng giấy | Hộp vận chuyển RSC kín, thùng gấp, túi nhựa | Downstacker xử lý kho tấm thô; Robot xử lý các hộp thành phẩm |
| Cơ chế xử lý | Ngăn xếp lớp được hỗ trợ{0}}trọng lực liên tục với tính năng bình phương đang hoạt động | Các tấm chân không ở cuối{0}}tay đòn, kẹp bên cơ khí hoặc càng nâng | Bộ xếp chồng lên nhau giúp loại bỏ áp lực kẹp bề mặt và vết hút |
| Tốc độ hoạt động tối đa | Lên tới 250 – 300 mét/phút (dòng chảy liên tục) | 10 – 25 chu kỳ chọn{2}}và-đặt mỗi phút | Bộ xếp chồng xuống cung cấp thông lượng thể tích cao hơn đáng kể |
| Rủi ro khuyết tật bề mặt | Không tiếp xúc chân không hoặc kẹp; hỗ trợ vành đai phía dưới đầy đủ | Lực hút hoặc lực kẹp cao tác động trực tiếp lên bề mặt | Bộ xếp chồng ngăn chặn hiện tượng trầy xước mực trên các tờ giấy in flexo ướt{0}} |
| Độ chính xác của ngăn xếp cạnh | Việc chạm vào bên hoạt động-sẽ duy trì các ngăn xếp bình phương trong phạm vi ±1,0 mm | Độ lặp lại vị trí trong phạm vi ±0,2 mm đến ±0,5 mm mỗi lần gắp | Downstacker xây dựng các khối vuông hoàn hảo cho máy dán tự động |
| Khả năng tải trọng | Bàn cắt kéo hạng nặng xử lý tải trọng liên tục lên tới 5.000 kg | Tải trọng của dụng cụ cuối{0}}của{1}}tay được giới hạn ở mức 100 kg – 300 kg mỗi chuyển động | Downstacker dễ dàng quản lý tải tấm lớn,{0}}có trọng tải cao |
| Yêu cầu về dấu chân | Bố cục nội tuyến tuyến tính (chiều dài 12 đến 22 mét tùy theo chiều rộng) | Ô an toàn kèm theo (15 đến 30 mét vuông) | Downstacker tích hợp trực tiếp-với nguồn cấp dữ liệu đầu ra của máy cắt |
| Độ phức tạp bảo trì | VFD công nghiệp nặng, AC servo, khí nén, thủy lực | Hộp số hành tinh chính xác, bộ điều khiển chuyển động nhiều{0}}trục | Xe xếp xuống có thể được bảo trì bởi nhân viên bảo trì nhà máy tiêu chuẩn |
5. Quy trình hoạt động toàn diện theo từng bước
Việc hiểu rõ trình tự chính xác của các hoạt động cơ học sẽ minh họa cách bộ xếp chồng hiện đại đạt được độ tin cậy-có khả năng chịu lỗi ở tốc độ đường truyền tối đa.
- Nạp và tách tờ:Các tấm cắt để máy cắt ngang NC-ở tốc độ tối đa (lên tới 300 m/phút). Vùng băng tải nạp đầu tiên tăng tốc nhẹ để tạo khoảng cách có chủ ý giữa các tấm.
- Trượt ván & Giảm tốc:Các tấm đi vào vùng giảm tốc thứ cấp nơi tốc độ băng tải giảm. Mép trước của mỗi tấm trượt trơn tru dưới mép sau của tấm trước, tạo thành một dòng ván lợp chồng lên nhau.
- Ổn định chân không:Buồng chân không phía trên hoặc dưới{0}}dây đai tạo ra áp suất âm để giữ cho các tấm nhẹ hoặc bị cong vênh phẳng và ổn định trên dây đai.
- Lắng đọng lớp được kiểm soát:Dòng ván lợp lướt khỏi mũi giao hàng và rơi nhẹ nhàng xuống bệ thang máy hoặc đế pallet gỗ.
- Bình phương hoạt động liên tục:Cánh khuấy bên được điều khiển bằng servo thực hiện việc gõ ngang liên tục vào các cạnh cọc trong khi cạnh trước tựa vào tấm chắn phía sau có động cơ, khóa căn chỉnh trong phạm vi ±1,0 mm.
- Theo dõi chiều cao và bước-Hạ thấp:Cảm biến-ảnh laze liên tục đo mức độ tích tụ của ngăn xếp, kích hoạt bệ thang máy hạ xuống theo các mức tăng-vi mô mượt mà để duy trì chiều cao thả không đổi (<50 mm).
- Trình kích hoạt hoàn thành ngăn xếp:Khi đạt đến giới hạn số lượng trang được lập trình hoặc giới hạn chiều cao ngăn xếp (ví dụ: 1800 mm), PLC chính sẽ bắt đầu trình tự thay đổi thứ tự tự động-.
- Bắt ngón tay chèn:Các ngón tay chặn bằng khí nén tốc độ cao- bắn về phía trước dưới mũi nạp giấy trong vòng chưa đầy 0,5 giây, bắt các tờ giấy đến mà không cần tạm dừng đường gấp nếp.
- Xả ngăn xếp nhanh:Thang máy chính đi xuống mặt đất nhanh chóng với tốc độ 0,25 m/s. Giường lăn tích hợp được kích hoạt, đẩy đống thành phẩm lên băng tải vận chuyển nguyên liệu đầu ra trong vòng chưa đầy 6 giây.
- Đặt lại nền tảng & Tiếp tục chu kỳ:Bệ thang máy đi lên với tốc độ cao, chạm vào mặt dưới của ngăn xếp tạm thời được giữ bởi các ngón tay bắt và nâng nó lên một chút. Các ngón tay bắt rút lại, khôi phục hoạt động xếp chồng thang máy bình thường.
6. Thông số kỹ thuật và thông số lựa chọn
Khi chỉ định một máy xếp chồng tự động để nâng cấp nhà máy tôn hoặc lắp đặt trên cánh đồng xanh, các nhóm kỹ thuật phải đánh giá một số thông số quan trọng để phù hợp với khả năng của máy với nhu cầu của cơ sở:
6.1 Chiều rộng làm việc (Định dạng máy)
Chiều rộng của máy phải bằng hoặc vượt quá chiều rộng cắt tối đa của máy gấp sóng ngược dòng. Chiều rộng tiêu chuẩn phổ biến bao gồm:
- 1800 mm (70 inch) & 2200 mm (86 inch):Kích thước tiêu chuẩn dành cho các đường chuyển đổi có chiều rộng-trung bình và máy tạo sóng-sáo siêu nhỏ đặc biệt.
- 2500 mm (98 inch) & 2800 mm (110 inch):Các định dạng-nặng nề dành cho các nhà máy sản xuất bìa cứng-có khối lượng lớn.
- 3300 mm (130 inch):Các định dạng-siêu rộng được thiết kế dành cho máy gấp nếp cỡ lớn sản xuất các tấm đóng gói công nghiệp-định dạng lớn.
6.2 Khả năng xếp chồng nhiều-
Các máy gấp giấy hiện đại thường xuyên chạy nhiều chiều rộng đơn hàng trên một mạng giấy. Bộ xếp chồng-hiệu suất cao phải có bộ chia bình phương nhiều làn-độc lập (có khả năng xếp chồng 2 làn, 3 làn hoặc 4 làn) với khả năng định vị ngang được cơ giới hóa để xử lý đồng thời các luồng trang tính chia nhỏ.
6.3 Cấu trúc truyền động thang máy: Thủy lực so với tất cả-Truyền động servo
- Thang máy cắt kéo thủy lực:Sử dụng xi lanh thủy lực nặng và các đơn vị năng lượng chất lỏng. Cung cấp khả năng nâng-tải trọng lớn với chi phí vốn ban đầu thấp hơn nhưng yêu cầu phải bảo trì chất lỏng liên tục, ngăn chặn rò rỉ dầu và theo dõi nhiệt độ.
- Tất cả-Truyền động cơ servo:Sử dụng dây đai định thời có tải trọng nặng-hoặc xích nâng được điều khiển bằng động cơ servo AC chính xác. Không có nguy cơ ô nhiễm dầu (quan trọng đối với các cơ sở đóng gói cấp thực phẩm{2}}), tiêu thụ điện năng ít hơn tới 35% và mang lại độ chính xác định vị vượt trội.

7. Mô hình chứng minh tài chính và tổng chi phí sở hữu (TCO) trong 5 năm
Để biện minh cho chi phí vốn (CapEx) cho máy xếp chồng tự động, ban quản lý nhà máy phải xây dựng một mô hình tài chính chi tiết phản ánh việc tiết kiệm lao động trực tiếp, giảm phế liệu và mở rộng sản lượng dây chuyền.
7.1 Giả định về nhà máy cơ sở
- Lịch trình hoạt động:2 ca mỗi ngày, 5 ngày mỗi tuần, 50 tuần mỗi năm (4.000 giờ hoạt động/năm).
- Tốc độ thắt cổ chai hiện tại:Tốc độ của máy gấp sóng bị giới hạn ở mức 130 mét/phút do hạn chế dỡ tải thủ công.
- Đăng-Tốc độ tự động hóa:Tốc độ đường dây tăng lên 220 mét/phút với bộ xếp chồng nội tuyến.
- Nhân sự thủ công:3 người vận hành dỡ tải thủ công mỗi ca (tổng cộng 6 người vận hành trong 2 ca) với chi phí lao động toàn phần là $30,00/giờ cho mỗi người vận hành.
7.2 Phân tích tác động tài chính
Giảm lao động trực tiếp:
-
Máy xếp chồng tự động chỉ yêu cầu tương đương 0,5 người vận hành mỗi ca (một người giám sát duy nhất giám sát hai dây chuyền tự động liền kề).
-
Số giờ đã lưu hàng năm:5 người vận hành x 2.000 giờ/năm=10.000 giờ lao động trực tiếp được tiết kiệm hàng năm.
-
Tiết kiệm lao động trực tiếp hàng năm:10.000 giờ x 30 USD/giờ =300.000 USD / năm.
Phế liệu và giảm thiểu khuyết tật:
-
Loại bỏ tình trạng dập mép và nhòe mực giúp giảm tỷ lệ phế liệu của tấm thực vật từ 2,5% xuống còn 0,5%.
-
Đối với một cơ sở sản xuất máy gấp sóng tạo ra sản lượng nguyên liệu thô hàng năm là 5.000.000 USD, hiệu suất giảm chất thải là 2,0%.100.000 USD / nămtrong việc tiết kiệm giấy lót và chi phí trung bình.
Giá trị mở rộng công suất:
-
Việc tăng tốc độ dây chuyền từ 130 m/phút lên 220 m/phút thể hiện tổng sản lượng mét vuông tăng 69% mà không cần tăng diện tích nhà máy hoặc thêm thiết bị chính.
So sánh tổng chi phí sở hữu (TCO) trong 5 năm
|
Danh mục tài chính |
Hoạt động xếp chồng thủ công (Tổng cộng 5 năm) |
Hệ thống xếp chồng tự động (Tổng cộng 5 năm) |
|
Đầu tư vốn ban đầu (CapEx) |
15.000 USD (Bàn bắt cơ bản) |
260.000 USD (Máy chìa khoá trao tay & Nạp liệu) |
|
Chi phí lao động trực tiếp (Lạm phát hàng năm 4%) |
$1,950,000 |
$325,000 (Giám sát được phân bổ) |
|
Chi phí phế liệu & khuyết tật |
$625,000 |
$125,000 |
|
Bảo trì phòng ngừa & Phụ tùng thay thế |
$20,000 |
$45,000 |
|
Tiêu thụ năng lượng điện |
$10,000 |
$30,000 |
|
Tổng chi phí sở hữu (TCO) trong 5 năm |
$2,620,000 |
$785,000 |
Tính toán thời gian hoàn vốn:
-
Hệ thống chìa khóa trao tay CapEx: $260,000
-
Tiết kiệm hoạt động ròng hàng năm:$300.000 (Lao động) + $100.000 (Phế liệu) - $9.000 (Bảo trì/Chênh lệch năng lượng) =$391,000 / năm
-
Thời gian hoàn vốn đơn giản: $260,000 / $391,000 = 0,66 năm (khoảng{1}} tháng)
8. Tích hợp, Tiêu chuẩn An toàn và Bảo trì Công nghiệp 4.0
Để đạt được độ tin cậy vận hành lâu dài-đòi hỏi phải tích hợp bộ xếp dỡ vào hệ sinh thái kỹ thuật số của nhà máy trong khi vẫn duy trì các quy trình bảo trì và an toàn nghiêm ngặt:
8.1 Hệ thống điều khiển công nghiệp và truyền thông MES
Bộ xếp chồng hiện đại hoạt động như các nút thông minh trên mạng nhà máy.
- Giao thức Fieldbus:Giao tiếp qua PROFINET, EtherNet/IP hoặc EtherCAT với dao NC ngược dòng và bộ điều khiển chính của bộ tạo sóng để đồng bộ hóa ngay lập tức tốc độ dây đai trong quá trình tăng tốc và giảm tốc của dây chuyền.
- Thiết lập lệnh tự động:Tích hợp trực tiếp với Hệ thống điều hành sản xuất (MES) hoặc phần mềm ERP của nhà máy. Khi một công việc mới bắt đầu, chiều cao ngăn xếp mục tiêu, kích thước trang tính, cấu hình nhiều làn-và số lượng đơn đặt hàng sẽ tự động tải xuống, loại bỏ các lỗi thiết lập người vận hành thủ công.
- Kết thúc-của-Tích hợp dòng:Trong khi bộ xếp chồng xuống nội tuyến xử lý việc xếp chồng các tờ giấy tốc độ cao-ngay phía sau dao gấp nếp, thì những người quản lý nhà máy hướng đến mục tiêu tự động hóa toàn bộ cơ sở có thể ghép nối quy trình này với quy trình xuôi dònghệ thống xếp thùng carton bằng robot tại các trạm đóng gói hộp cuối cùng.
8.2 Tuân thủ an toàn (Tiêu chuẩn CE / OSHA)
Vì thiết bị xếp chồng lên nhau bao gồm các bệ thang máy di chuyển hạng nặng và các bộ phận cơ khí-tốc độ cao nên hệ thống an toàn nghiêm ngặt là bắt buộc:
- Rèm đèn an toàn:Màn chắn ánh sáng quang học nhiều{0}}chùm tia bao quanh khu vực xả ống khói, tự động tạm dừng chuyển động của máy nếu người vận hành phá vỡ chu vi.
- Khóa liên động an toàn cơ khí:Chốt an toàn-hạng nặng kép khóa bệ nâng-cắt kéo một cách cơ học bất cứ khi nào nhân viên bảo trì đi vào bên dưới khung thang máy.
- E-Dừng tích hợp:Các mạch dừng khẩn cấp được nối cứng vào vòng rơle an toàn chính trên toàn bộ đường dây của máy gấp sóng.
8.3 Lịch trình bảo trì phòng ngừa có cấu trúc
Kế hoạch bảo trì phòng ngừa nghiêm ngặt giúp ngăn ngừa thời gian ngừng hoạt động ngoài dự kiến và kéo dài tuổi thọ máy móc:
- Kiểm tra hàng ngày (Cấp độ người vận hành):Làm sạch bụi và mảnh giấy khỏi cảm biến độ cao quang học và tấm phản xạ laser bằng khí nén. Kiểm tra bộ điều chỉnh áp suất khí nén và bộ tách nước{1}}dầu.
- Bảo trì hàng tuần:Kiểm tra độ căng, theo dõi và độ mòn bề mặt trên đai ván lợp và đai hút chân không. Thổi sạch bụi tích tụ bên trong-các thanh ray tuyến tính của cơ chế bình phương.
- Bảo trì hàng tháng:Bôi mỡ-hiệu suất cao cho xích dẫn động thang máy, ống lót trục nâng-cắt kéo và khối ổ trục chính. Kiểm tra mức chất lỏng thủy lực, kết nối ống và chỉ báo bộ lọc (đối với mô hình thủy lực).
- Kiểm toán hàng quý / hàng năm:Thực hiện sao lưu dự án PLC hoàn chỉnh. Kiểm tra hiệu chuẩn trên tất cả các trục bộ mã hóa servo, đo độ mòn của phanh trên động cơ thang máy và xác minh hoạt động đúng đắn của tất cả các khóa liên động an toàn và rèm chắn sáng.
Nâng cấp lên mộtmáy xếp giấy gợn sóng tự độngbiến nút thắt cổ chai nghiêm trọng trong việc xử lý vật liệu thành một tài sản vận hành có hiệu suất-cao, được tự động hóa cao. Bằng cách duy trì tính toàn vẹn của cấu trúc tờ giấy, bảo vệ bề mặt in và duy trì tốc độ sản xuất liên tục trong quá trình thay đổi đơn hàng, máy xếp chồng hiện đại mang lại sản lượng sản xuất chưa từng có và khả năng hoàn vốn nhanh chóng cho các hoạt động chuyển đổi tôn hiện đại.