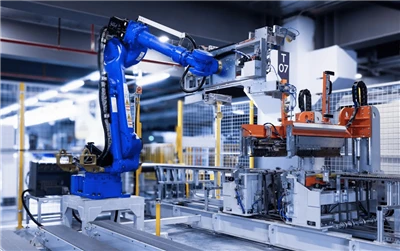
Triển khaihệ thống robot xếp hàngcho phép các nhà máy sản xuất hộp giảm chi phí lao động trực tiếp tại dây chuyền đóng gói từ 60% trở lên bằng cách thay thế các nhóm xếp chồng thủ công nhiều-công nhân bằng robot tự động ở cuối{2}}dòng-. Việc tự động hóa quy trình xử lý vật liệu giúp loại bỏ chi phí tuyển dụng liên quan đến doanh thu-, giảm thiểu yêu cầu bồi thường tốn kém cho người lao động về công thái học và thiết lập thông lượng xếp chồng pallet nhất quán để tối ưu hóa quá trình lưu kho ở hạ nguồn.
1. Khủng hoảng lao động trong sản xuất hộp sóng hiện đại
Các nhà máy đóng gói sóng phải đối mặt với áp lực hoạt động ngày càng tăng do sự thay đổi về nhân khẩu học của lực lượng lao động, mức lương tối thiểu tăng và kỳ vọng về thông lượng ngày càng tăng từ thiết bị hoàn thiện tốc độ cao-. Trong khi các máy móc ngược dòng-chẳng hạn như máy dán thư mục flexo, máy cắt khuôn quay và máy dán thư mục-đã phát triển để xử lý hàng nghìn khoảng trống mỗi giờ, thì việc xếp chồng--dây chuyền cuối cùng vẫn thường xuyên là một nút thắt cần nhiều nhân lực-.
Việc xếp pallet thủ công yêu cầu công nhân phải nâng, xoay và xếp các bó sóng liên tục trong ca làm việc kéo dài tám giờ. Một dây chuyền hoàn thiện tôn tiêu chuẩn sản xuất 10.000 hộp tôn mỗi giờ tạo ra tải trọng vật lý nặng. Công nhân xử lý các bó có trọng lượng từ 10 kg đến 25 kg cứ sau vài giây. Trong một ca làm việc hoàn chỉnh, một đội xếp hàng thủ công sẽ chuyển hàng tấn vật liệu.
Tác động hoạt động của việc xếp chồng thủ công
- Tỷ lệ luân chuyển nhân viên cao:Xếp bó thủ công là một trong những công việc đòi hỏi thể chất cao nhất trong cơ sở đóng gói. Các nhà máy đóng hộp báo cáo tỷ lệ doanh thu hàng năm vượt quá 40% đến 60% ở các vị trí xử lý thủ công cuối dây chuyền.
- Tuyên bố về công thái học và an toàn:Việc uốn, vặn và nâng vật nặng lặp đi lặp lại dẫn đến rối loạn cơ xương mãn tính. Chấn thương ở lưng và vai do xếp pallet thủ công gây ra chi phí bồi thường đáng kể cho người lao động trong hoạt động chuyển đổi.
- Tốc độ đường truyền không nhất quán:Sự mệt mỏi về thể chất của con người khiến tốc độ vận hành giảm xuống trong nửa sau của ca làm việc, buộc các nhà quản lý nhà máy phải giảm tốc độ thiết bị in và chuyển đổi ngược dòng.
- Vấn đề về chất lượng pallet:Việc sắp xếp hàng hóa thay đổi do những người công nhân mệt mỏi thực hiện dẫn đến tải pallet không ổn định, dẫn đến hư hỏng khi vận chuyển, khách hàng từ chối và hoạt động lưu kho trong kho kém hiệu quả.
Tích hợp chuyên dụngtrường hợp pallethoặc cánh tay robot có khớp nối công nghiệp trực tiếp tại dây chuyền hoàn thiện thay thế lao động thủ công bằng tự động hóa đáng tin cậy.
2. Giảm lao động trực tiếp: Cơ chế cắt giảm 60% chi phí
Việc đạt được mức giảm 60% chi phí lao động cuối{1}}của-dòng sản phẩm bắt nguồn từ việc tối ưu hóa số lượng nhân viên và hiệu quả phân bổ ca làm việc. Trong một nhà máy đóng gói thủ công truyền thống, việc vận hành-dây chuyền chuyển đổi tốc độ cao qua nhiều ca đòi hỏi phải có nhân viên thủ công tận tâm tại mỗi điểm xả hàng.
Tế bào xếp hàng thủ công truyền thống
Một dây chuyền đóng gói thủ công tiêu chuẩn hoạt động theo lịch trình hai-ca cần có bốn đến sáu người vận hành xếp chồng chuyên dụng mỗi ngày. Ở Ca 1, hai người vận hành định vị các pallet gỗ trống, lấy bó từ băng tải đầu ra, căn chỉnh các tấm buộc-và xếp chồng-bằng tay ở độ cao tối đa 2,0 mét. Ở Ca 2, hai người vận hành bổ sung thực hiện các nhiệm vụ xử lý thủ công giống hệt nhau. Với một công nhân thả nổi cần thiết để trang trải thời gian nghỉ giải lao, thời gian ăn trưa và luân chuyển ca, cơ sở phải phân bổ tổng số nhân viên chuyên trách.
Tế bào xếp hàng robot
Việc thay thế các thao tác thủ công bằng cánh tay robot sẽ thay đổi yêu cầu lao động từ nâng vật lý chủ động sang giám sát giám sát định kỳ. Ở Ca 1, một người vận hành dây chuyền duy nhất sẽ quản lý máy dán thư mục ngược dòng trong khi giám sát buồng robot, với một người lái xe nâng thay thế các pallet đã hoàn thiện theo định kỳ. Ca 2 hoạt động theo cơ cấu tương tự. Tổng số nhân viên xếp chồng chuyên dụng giảm xuống còn 0 nhân sự xếp chồng chuyên dụng, vì một người vận hành nổi đảm nhiệm việc bổ sung nguyên liệu trên nhiều dây chuyền tự động.
Bằng cách chuyển lao động của con người từ nâng thủ công sang vai trò giám sát trên nhiều dây chuyền, các cơ sở loại bỏ bốn trong số năm vị trí xếp chồng chuyên dụng, giúp tiết kiệm nhân công trực tiếp từ 60% đến 80% cho mỗi dây chuyền hoàn thiện.
3. So sánh tài chính: Vận hành xếp hàng thủ công và vận hành bằng robot
Việc đánh giá tổng cơ cấu chi phí của các hoạt động-cuối{1}}cuối dây chuyền yêu cầu kiểm tra tiền lương trực tiếp, chi phí lao động gián tiếp, bảo trì thiết bị và chi tiêu vốn trong khoảng thời gian hoạt động 5-năm.
Khi đánh giáxếp hàng bằng tay và bằng robotquy trình công việc, người quản lý nhà máy phải tính đến các chi phí ẩn liên quan đến lao động của con người, bao gồm bảo hiểm y tế, thuế tiền lương, phí tuyển dụng, chi phí đào tạo và thiết bị an toàn.
| Hạng mục chi phí | Đội xếp pallet thủ công (4 công nhân) | Tế bào robot công nghiệp-cánh tay đơn |
| Vốn đầu tư ban đầu (CAPEX) | $0 | $150,000 – $220,000 |
| Tiền lương trực tiếp hàng năm ($20/giờ cơ bản) | $166,400 | $0 |
| Thuế và phúc lợi tiền lương hàng năm (30%) | $49,920 | $0 |
| Doanh thu hàng năm và chi phí tuyển dụng | $12,000 | $0 |
| Phí bảo hiểm bồi thường cho người lao động hàng năm | $18,000 | $2,000 |
| Tiêu thụ điện năng và tiện ích hàng năm | $0 | $3,500 |
| Bảo trì phòng ngừa hàng năm & Phụ tùng | $0 | $4,500 |
| Tổng chi phí hoạt động trong 5 năm | $1,231,600 | $210,000 – $280,000 |
| Tiết kiệm ròng trong 5 năm với Robotics | - | $951,600 – $1,021,600 |
Dữ liệu tài chính xác nhận rằng mặc dù việc xếp chồng thủ công không tốn chi phí vốn trả trước nhưng chi phí hoạt động liên tục của nó lại tăng tuyến tính với tỷ lệ lao động và yêu cầu về số lượng nhân viên. Một tế bào robot sẽ được khấu hao chi phí vốn ban đầu trong vòng 12 đến 18 tháng kể từ khi-hoạt động toàn thời gian.
4. Các thành phần chính của hệ thống robot xếp hàng tự động
Hiện đạihệ thống robot xếp hàngđược thiết kế cho các nhà máy đóng gói dạng sóng bao gồm các hệ thống phụ cơ khí, điện và quang học-đồng bộ được thiết kế để xử lý các kích thước hộp khác nhau mà không cần sự can thiệp của con người.
1. Cánh tay robot công nghiệp có khớp nối
Thành phần chuyển động trung tâm thường là cánh tay robot có khớp nối công nghiệp 4-trục hoặc 6{6}}trục được định mức cho tải trọng từ 110 kg đến 300 kg. Rô-bốt bốn{7}}trục là tiêu chuẩn cho việc xếp pallet vì chúng duy trì-Công cụ cuối cánh tay song song với bề mặt sàn trong toàn bộ phạm vi hoạt động, đơn giản hóa logic điều khiển chuyển động và mang lại tốc độ chu kỳ tốc độ cao hơn.
2. Kết thúc chuyên biệt-của-Công cụ cánh tay (EOAT)
EOAT (hoặc dụng cụ kẹp) giao tiếp trực tiếp với tấm tôn. Dụng cụ kẹp lưới chân không sử dụng máy thổi chân không có thể tích-cao kết hợp với thảm bịt kín bằng bọt hoặc cốc hút có chọn lọc theo khu vực, khiến chúng trở nên lý tưởng để chọn các bó sóng phẳng hoặc thùng vận chuyển đóng kín mà không làm nát các ống sáo dễ vỡ. Bộ kẹp-kẹp bên cơ khí sử dụng các tấm bên được điều khiển bằng trợ lực khí nén-để kẹp các bó một cách an toàn từ các bên, có các ngón đỡ phía dưới mở rộng dưới tải khi di chuyển-tốc độ cao. Dụng cụ kẹp kết hợp có các cốc chân không tích hợp để đặt tấm buộc-và càng nâng khí nén để lấy các pallet gỗ trống từ bộ phân phối liền kề.
3. Băng tải định tâm và vuông góc đầu vào
Các gói thoát ra khỏi máy dán thư mục hoặc máy đóng gói thường có các biến thể căn chỉnh nhỏ. Trước khi rô-bốt chọn một tải trọng, băng tải tiến dao sẽ tập trung vào tâm và tạo hình vuông bó bằng cách sử dụng các thanh dẫn hướng bên có động cơ. Việc định vị nguồn cấp dữ liệu chính xác là điều cần thiết để bộ điều khiển rô-bốt tính toán tọa độ chọn-và-địa điểm chính xác.
4. Máy phân phối tờ-tờ và tờ trượt-tự động
Các chồng pallet không ổn định hoặc cao đòi hỏi phải có tấm ván sợi hoặc tấm buộc sóng-cứng đặc được đặt cách nhau vài lớp để khóa tải hàng lại với nhau. Máy phân phối-tấm buộc tự động sử dụng giác hút chân không chuyên dụng để lấy một tờ từ giá lưu trữ và đặt nó lên ngăn xếp pallet đang phát triển giữa các chu kỳ gắp của rô-bốt.
5. Máy phân phối pallet rỗng tự động và băng tải ra
Để loại bỏ tất cả việc nâng thủ công, bộ phân phối pallet tự động lưu trữ tối đa 15 pallet trống và phân phối từng pallet một lên băng tải con lăn nội tuyến. Sau khi pallet đạt đến chiều cao ngăn xếp được lập trình, băng tải cấp liệu ngoài chạy bằng điện-có tải trọng lớn sẽ chuyển tải đã hoàn thành ra khỏi ô tới máy bọc căng tự động trong khi một pallet trống mới ngay lập tức đi vào khu vực lấy hàng.

5. Phân tích hoàn vốn và tính toán lợi tức đầu tư (ROI)
Việc tính toán tính khả thi về mặt tài chính của việc lắp đặt máy xếp pallet tự động đòi hỏi phải đánh giá chi phí vốn so với chi phí vận hành trong suốt vòng đời dự kiến của thiết bị.
Thời gian hoàn vốn tính bằng năm được tính bằng cách chia tổng vốn đầu tư cho chi phí ròng hàng năm tiết kiệm được do hệ thống tự động hóa tạo ra. Tổng mức đầu tư bao gồm giá máy cơ bản, dụng cụ cuối{1}}của{2}}cánh tay, vỏ an toàn, nhân công lắp đặt, vận chuyển hàng hóa và vận hành thử. Mức tiết kiệm chi phí ròng hàng năm được xác định bằng cách trừ đi các chi phí vận hành hàng năm mới-chẳng hạn như tiêu thụ điện năng và bảo trì định kỳ-từ khoản tiết kiệm lao động hàng năm và giảm chi phí bồi thường cho người lao động.
Trong một ứng dụng thực tế điển hình, nếu tổng đầu tư vào máy móc, dụng cụ, vận chuyển và lắp đặt là 200.000 USD và việc thay thế bốn công nhân xếp chồng thủ công trong hai ca mang lại 180.000 USD tiết kiệm lao động hàng năm trong khi phát sinh 8.000 USD tổng chi phí điện và bảo trì hàng năm thì khoản tiết kiệm ròng hàng năm bằng 172.000 USD. Chia khoản đầu tư ban đầu 200.000 USD cho khoản tiết kiệm ròng hàng năm là 172.000 USD sẽ có thời gian hoàn vốn là 1,16 năm hoặc khoảng 14 tháng.
Sau khi vượt qua ngưỡng hoàn vốn 14 tháng, tế bào này tạo ra dòng tiền dương ròng 172.000 USD hàng năm trong thời gian còn lại của vòng đời cơ học từ 10 đến 15 năm.
6. Cân nhắc tìm nguồn cung ứng: Đánh giá một nhà sản xuất palletizer và chuỗi cung ứng toàn cầu
Việc chọn đối tác thiết bị phù hợp đòi hỏi phải đánh giá chất lượng xây dựng kết cấu, kiến trúc hệ thống điều khiển và hỗ trợ kỹ thuật dài hạn. Các nhóm mua sắm thường cân nhắc các nhà tích hợp trong nước với các nhà sản xuất chuyên biệt ở nước ngoài khi đánh giá tổng chi phí dự án.
Đánh giá các lựa chọn tìm nguồn cung ứng và mua sắm toàn cầu
Tìm nguồn cung ứngrobot xếp hàng Trung QuốcNhà cung cấp OEM giúp tiết kiệm vốn đáng kể, miễn là máy móc đáp ứng các tiêu chuẩn an toàn và điện của khu vực. Các nhà máy đóng gói đánh giá các nhà sản xuất quốc tế phải xác minh rằng máy sử dụng nền tảng PLC được tiêu chuẩn hóa toàn cầu (như Siemens hoặc Rockwell Automation) và cánh tay robot tiêu chuẩn (như FANUC, ABB, KUKA hoặc Yaskawa) để đảm bảo tính sẵn có của phụ tùng thay thế tại địa phương. Ngoài ra, hãy xác minh rằng tế bào robot tuân thủ ISO 10218-1/2 về an toàn cho robot và ISO 13849-1 về an toàn chức năng. Làm việc trực tiếp với đơn vị đã thành lậpnhà sản xuất máy xếp palletcung cấp bố cục ô theo mô-đun, được định cấu hình trước giúp đơn giản hóa việc cài đặt và giảm thiểu thời gian vận hành thử tại nhà máy.
Tìm hiểu các yếu tố ảnh hưởng đến giá Robot xếp hàng
Tổng cộnggiá robot xếp hàngthay đổi dựa trên độ phức tạp cơ học, khả năng tải trọng và mức độ tự động hóa đường dây:
- Entry-Các ô xếp hàng cộng tác cấp ($60.000 – $90.000):Làm nổi bật-cobots có tải trọng thấp hơn (10 kg đến 30 kg) mà không cần hàng rào an toàn vật lý xung quanh. Phù hợp nhất cho các đường-tốc độ thấp chạy từ 5 đến 10 lượt chọn mỗi phút.
- Tế bào cánh tay đơn{0}}công nghiệp tiêu chuẩn ($130.000 – $190.000):Tính năng 4-cánh tay khớp nối công nghiệp trục (tải trọng 100 kg đến 180 kg), vỏ bọc an toàn hoàn chỉnh, băng tải nạp liệu tự động và vị trí tấm buộc-. Được thiết kế cho dây chuyền hoàn thiện dạng sóng tốc độ cao với tốc độ 12 đến 25 lần gắp mỗi phút.
- Ô-Đa dòng{1}}tốc độ cao ($220.000 – $350,000+):Có rô-bốt-có tải trọng nặng (300 kg+),-khu vực chọn pallet kép, bộ phân phối pallet tự động, xe đưa đón đầu ra có động cơ và máy bọc màng căng tích hợp.
7. Ngoài lao động: Lợi ích hoạt động bổ sung của việc xếp chồng tự động
Mặc dù việc giảm 60% chi phí lao động thúc đẩy sự biện minh tài chính cơ bản cho thiết bị rô-bốt, nhưng hệ thống--cuối dây chuyền tự động hóa mang lại những lợi thế hoạt động thứ cấp đáng kể trong toàn bộ nhà máy sản xuất.
1. Thông lượng đường truyền nhất quán
Không giống như người vận hành có tốc độ làm việc giảm do mệt mỏi trong ca làm việc, robot công nghiệp hoạt động liên tục ở tốc độ định mức 100%. Việc loại bỏ tắc nghẽn-của-cuối dây chuyền cho phép người quản lý nhà máy chạy máy dán thư mục flexo ngược dòng và máy cắt khuôn quay ở tốc độ cơ học định mức tối đa, tăng công suất tổng thể của nhà máy mà không cần thêm máy móc.
2. Tối ưu hóa khối pallet hoàn hảo
Hệ thống thị giác robot và phần mềm mẫu được lập trình sẵn đảm bảo mọi gói đều được đặt với khả năng lặp lại vị trí ở cấp độ milimet. Các ngăn xếp pallet vuông hoàn hảo sẽ tối đa hóa không gian lưu trữ theo chiều dọc của kho và ngăn ngừa pallet bị nghiêng trong quá trình vận chuyển.
3. Giảm phế liệu và hư hỏng thành phẩm
Việc xử lý các bó sóng bằng tay thường gây ra hư hỏng cạnh, sáo bị dập và rách lớp lót bên ngoài khi công nhân làm rơi hoặc buộc các bó sóng thành các mẫu chặt chẽ. Dụng cụ kẹp chân không được điều khiển bằng servo-nâng và đặt các bó với áp suất được điều chỉnh, loại bỏ phế liệu vật liệu liên quan đến vận chuyển-và giảm tỷ lệ trả lại của khách hàng.
8. Khắc phục sự cố vận hành thường gặp trong tế bào robot
Duy trì thời gian hoạt động cao điểm đòi hỏi phải hiểu rõ các tình trạng lỗi thường gặp và thực hiện các quy trình bảo trì phòng ngừa.
| Vấn đề vận hành | Phân tích nguyên nhân gốc rễ | Hành động khắc phục |
| Rớt gói trong quá trình chuyển | Mất áp suất chân không; con dấu xốp chân không bị mòn; tấm lót sóng xốp. | Kiểm tra bộ lọc bơm chân không và van xả, thay thế miếng đệm xốp bị mòn trên EOAT và tăng áp suất thổi ngược chân không trong các thông số PLC. |
| Sự sai lệch của mẫu pallet | Hướng dẫn định tâm bó đầu vào không còn điều chỉnh được; trượt trên băng tải nạp liệu. | Hiệu chỉnh lại hành trình xi lanh khí nén vuông góc tiến dao và làm sạch bề mặt băng tải để loại bỏ bụi tôn và mảnh vụn giấy. |
| Hòa-Lỗi chọn tờ | Các tấm liên kết tĩnh điện với nhau; cốc hút bị mòn trên-tay tấm buộc. | Lắp các thanh-chống ion hóa tĩnh trên giá đựng tấm buộc- và thay các cốc hút chân không silicon đã mòn trên bộ phân phối giấy. |
| Các chuyến đi di động không liên tục (Mạch an toàn) | Độ lệch quang học của màn chắn sáng an toàn do rung động của sàn băng tải. | -căn chỉnh lại các trụ phát và thu màn chắn sáng bằng công cụ laze, đồng thời lắp-các miếng đệm giảm chấn cao su chống rung bên dưới giá đỡ hàng rào an toàn. |
| Robot dừng do lỗi tải trọng | Vượt quá giới hạn mô men xoắn của khớp do đầu vào trọng lượng bó không chính xác trong HMI. | Xác minh các thông số trọng lượng cơ sở bìa giấy trong cài đặt công thức công việc và cập nhật các thuộc tính khối lượng tải trọng trong chương trình điều khiển robot. |
9. Lộ trình vận hành và thực hiện
Chuyển dây chuyền đóng gói hộp sóng từ xử lý thủ công sangxếp hàng bằng robot tự độngđòi hỏi phải chuẩn bị địa điểm cẩn thận và thực hiện có hệ thống.
Giai đoạn 1: Kiểm tra kỹ thuật và thiết kế tế bào (Tuần 1–4)
Kiểm tra toàn bộ phạm vi kích thước hộp thành phẩm, trọng lượng bó, chiều cao ngăn xếp và diện tích pallet. Xác định tốc độ chu trình bốc xếp cần thiết dựa trên đầu ra tối đa của dây chuyền hoàn thiện ngược dòng và chọn cấu hình vùng chứa ô thích hợp.
Giai đoạn 2: Mua sắm và thử nghiệm tại nhà máy (Tuần 5–12)
Hoàn tất các đơn đặt hàng mua thiết bị với nhà sản xuất máy xếp pallet đã chọn. Hoàn thành Thử nghiệm nghiệm thu tại nhà máy tại cơ sở của nhà xây dựng bằng cách sử dụng các mẫu sản xuất bó và pallet tôn của bạn, xác minh khóa liên động an toàn, khoảng cách phản hồi của rèm sáng và chức năng chuyển đổi công thức.
Giai đoạn 3: Chuẩn bị địa điểm và lắp đặt cơ khí (Tuần 13–14)
Chạy các đường dây điện cao thế-và đường khí nén đến điểm rơi của pin. Cân bằng và neo đế gắn robot công nghiệp vào sàn bê tông bằng cách sử dụng-bu lông giãn nở hóa học hạng nặng, sau đó lắp ráp hàng rào an toàn chu vi vật lý, cổng ra vào khóa liên động và cảm biến quang học.
Giai đoạn 4: Đào tạo tích hợp và vận hành (Tuần 15–16)
Đi dây tín hiệu đầu vào và đầu ra giữa bảng điều khiển băng tải ngược dòng và PLC an toàn. Lập trình các mẫu xếp chồng hộp vào phần mềm tạo mẫu và tiến hành đào tạo người vận hành toàn diện, tập trung vào lựa chọn công thức, điều hướng HMI, quy trình đặt lại an toàn và bảo trì định kỳ hàng ngày.
10. Kết luận chiến lược cho hoạt động của nhà máy
Tự động hóa quy trình đóng gói-cuối{1}}dòng cuối cùng vớihệ thống robot xếp hàngđại diện cho một trong những khoản đầu tư vốn hiệu quả nhất dành cho các nhà sản xuất hộp sóng hiện nay. Bằng cách trực tiếp giải quyết-những thách thức toàn ngành về chi phí lao động gia tăng, tỷ lệ luân chuyển nhân viên cao và rủi ro về vật lý, công nghệ tự động hóa bằng rô-bốt mang lại con đường rõ ràng cho quá trình sản xuất bền vững.
Việc chuyển đổi từ xếp chồng thủ công sang xếp hàng bằng rô-bốt giúp giảm trực tiếp 60% hoặc cao hơn chi phí nhân công của dây chuyền đóng gói, khấu hao chi phí thiết bị vốn trong vòng 12 đến 18 tháng và cải thiện chất lượng thành phẩm. Những người quản lý nhà máy áp dụng phương pháp xếp pallet tự động sẽ định vị cơ sở của họ để hoạt động với chi phí chung thấp hơn, thông lượng cao hơn và chi phí vận hành dài hạn,-có thể dự đoán được.