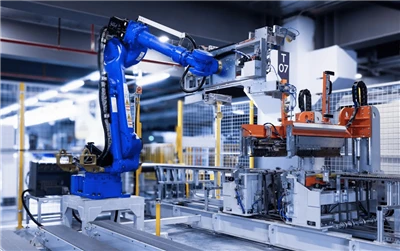
Thiết kế bố cục đóng gói dây chuyền-không có nút thắt cổ chai--yêu cầu tích hợp băng tải mô-đun liên tục, tốc độ-caohệ thống robot xếp hàng, vùng tích lũy động và nền tảng quấn căng tự động để phù hợp với thông lượng hoạt động cao nhất của máy in flexo hiện đại và máy dán thư mục. Bằng cách cân bằng tốc độ dây chuyền cấp liệu với thiết bị xử lý vật liệu tự động, các nhà máy đóng gói dạng sóng loại bỏ sự chậm trễ trong quá trình sắp xếp ở cấp độ sàn-, giảm hư hỏng cấu trúc sản phẩm và đảm bảo quá trình di chuyển sản phẩm không bị gián đoạn từ các đơn vị hoàn thiện trực tiếp đến bến bốc hàng.
Phần cuối của-So sánh kiến trúc tự động hóa dòng
| Thành phần bố cục | Loại thiết bị | Ngưỡng thông lượng | Giảm thiểu tắc nghẽn chính |
| Vùng tích lũy đầu vào | Băng tải không tích lũy áp suất (ZPA) | Lên đến 18.000 tờ/giờ | Hấp thụ các điểm dừng tạm thời từ gói xuôi dòng mà không tạm dừng các dòng chuyển đổi |
| Tế bào xếp chồng robot | -Cánh tay robot có khớp nối có tải trọng cao | Lên tới 1.200 bó/giờ | Loại bỏ giới hạn tốc độ xử lý của con người và độ trễ xoay mẫu thủ công |
| Hệ thống xử lý pallet | Băng tải & máy phân phối xích/con lăn tự động | 30+ pallet đầy đủ/giờ | Loại bỏ rủi ro khi xe nâng vào bên trong khu vực xếp hàng đang hoạt động |
| Trạm gói tích hợp | Máy quấn căng cánh tay quay tự động | 45+ pallet đầy đủ/giờ | Đảm bảo sự ổn định của tải trọng kết cấu trước khi dàn kho |
Nguyên tắc cốt lõi của số không-Thiết kế bố trí nhà máy đóng gói cổ chai
Máy chuyển đổi dạng sóng hiện đại-chẳng hạn như-máy dán thư mục flexo tốc độ cao và máy cắt khuôn quay-có thể tạo ra hơn 15.000 tờ gấp sóng mỗi giờ. Tuy nhiên, hiệu suất tổng thể của nhà máy thường bị hạn chế do tắc nghẽn-của-dây chuyền. Khi các hoạt động xếp bó, chuyển pallet và cố định tải hoạt động độc lập, tình trạng tắc nghẽn ở hạ lưu buộc máy móc chuyển đổi ở thượng nguồn phải chậm lại hoặc dừng hoàn toàn.
Để thiết lập luồng nguyên liệu liên tục, không{0}}nghẽn cổ chai, các nhà thiết kế nhà máy tập trung vào năm nguyên tắc kỹ thuật:
- Đồng bộ hóa luồng-hàng loạt:Năng lực xử lý vật liệu ở hạ lưu phải vượt quá tốc độ đầu ra tối đa ở thượng nguồn với hệ số an toàn tối thiểu từ 15% đến 20%.
- Không-Tích lũy áp suất (ZPA):Các dây chuyền con lăn nạp phải có tính năng điều khiển động cơ được phân vùng để giữ các bó đến mà không bị nén vật lý, ngăn chặn-làm xước tấm đáy và dập mép.
- Phong trào Pallet tách rời:Máy phân phối pallet tự động và giường lăn xả phải hoạt động độc lập với chuyển động của cánh tay chính, đảm bảo chu kỳ xếp chồng liên tục mà không cần tạm dừng để tải pallet trống.
- Khóa liên động an toàn tích hợp:Màn chắn sáng an toàn, hàng rào lồng vào nhau và máy quét laze khu vực phải cho phép đi vào cục bộ để bảo trì mà không gây ra tình trạng ngừng hoạt động hoàn toàn của dây chuyền.
- Tối ưu hóa dấu chân:Dấu chân ô nhỏ gọn bảo toàn các lối đi trung chuyển quan trọng cho việc di chuyển của xe nâng và tiếp cận dàn dựng trong các cơ sở hiện có.
Nghiên cứu điển hình: Giải quyết-cuối-tắc nghẽn đường truyền ở cơ sở đóng gói khối lượng-cao
Để quan sát cách thiết kế lại bố cục tự động giải quyết tình trạng tắc nghẽn nghiêm trọng ở hạ lưu, hãy xem xét một dự án tối ưu hóa nhà máy được thực hiện cho một nhà sản xuất hộp sóng lớn ở Thái Lan.
Hồ sơ hoạt động & nút thắt ban đầu
Cơ sở này vận hành hai-máy dán thư mục flexo tốc độ cao và một máy cắt khuôn quay để sản xuất các thùng carton vận chuyển bên ngoài dạng sóng. Trong khi các dây chuyền chuyển đổi hoạt động ở tốc độ đầu ra tổng hợp vượt quá 22.000 tờ mỗi giờ, cơ sở này đã phải chịu tình trạng trì trệ nghiêm trọng-của-dòng:
- Tắc nghẽn xếp chồng thủ công:Việc xếp chồng-cuối-dòng hàng được thực hiện thủ công bởi các nhóm người vận hành làm việc ở đầu ra của mỗi dây chuyền. Công nhân gặp khó khăn trong việc điều chỉnh tốc độ của các gói hàng đến, khiến dây chuyền thường xuyên bị tạm dừng.
- Xung đột vận chuyển tầng:Xe nâng tay thường xuyên đi qua các khu vực vận chuyển bó để vận chuyển các pallet gỗ trống và dỡ bỏ các tải đã hoàn thành, gây nguy hiểm về an toàn và ùn tắc giao thông.
- Hư hỏng & lãng phí sản phẩm:Việc xử lý thủ công các bó-tường đôi nặng đã dẫn đến hư hỏng-mép, dẫn đến tỷ lệ phế liệu sản phẩm là 2,8%.
Tái{0}}Triển khai chiến lược kỹ thuật và bố cục
Các nhóm kỹ thuật đã thực hiện thiết kế lại toàn bộ bố cục bằng cách thay thế các khoang xếp chồng thủ công bằng hệ thống-cuối{1}}cuối dòng tự động hóa tập trung.
- Tích hợp bộ đệm đầu vào:Băng tải con lăn tích lũy áp suất không-tốc độ cao (ZPA) đã được lắp đặt ngay phía sau các đầu ra của dây chuyền chuyển đổi để cung cấp thời gian đệm liên tục lên đến 3 phút.
- Lắp đặt tế bào robot tập trung:Một-nhiệm vụ nặng nềrobot xếp hàng công nghiệpđược đặt ở điểm hội tụ trung tâm. Được trang bị bộ kẹp ma trận chân không đa vùng-tùy chỉnh, có khớp nốicánh tay robot xếp hàngxử lý đồng thời các gói nhận-kép, thực hiện các mẫu cấp độ phức tạp ở tốc độ tối đa.
- Phân phối pallet tự động:Một bộ phân phối pallet tự động đã được lắp đặt dọc theo-các băng tải xích hạng nặng. Hệ thống này tự động đưa các pallet gỗ trống vào ô xếp chồng mà không cần sự can thiệp của người vận hành.
- Trong-Gói căng quay theo dòng:Các ngăn xếp pallet đã hoàn thành sẽ thoát ra khỏi ô thông qua các đường ray con lăn được điều khiển bằng động cơ-tự động, tiến thẳng đến một máy bọc kéo căng cánh tay quay tốc độ cao-với vị trí tấm trên cùng-được tích hợp.
Tác động hoạt động có thể đo lường được
Sau khi cải tiến bố cục và vận hành thử, nhà máy ở Thái Lan đã ghi nhận mức tăng hiệu suất đáng kể trên tất cả các chỉ số chính:
- Khôi phục tốc độ đường truyền:Các dây chuyền chuyển đổi đạt được hiệu suất hoạt động tổng thể 99,2%, loại bỏ hoàn toàn tình trạng tạm dừng đầu ra ở hạ lưu.
- Tối ưu hóa lao động:Đã chỉ định lại 12 người vận hành xử lý thủ công trong ba ca sang các vai trò đảm bảo chất lượng và vận hành máy có giá trị cao hơn-.
- Giảm thiểu tỷ lệ phế liệu:Thiệt hại sản phẩm do xử lý thủ công giảm từ 2,8% xuống dưới 0,05%.
- Hoàn vốn đầu tư:Xem xét việc mua sắm thiết bị, vận chuyển hàng hóa, lắp đặt và vận hành, việc hoàn vốn đầu tư đầy đủ đã đạt được trong vòng 11,8 tháng.

Số liệu tài chính & hoạt động: Xếp hàng thủ công và xếp hàng bằng rô-bốt
Khi đánh giá các nâng cấp bố cục cuối dây chuyền--, người quản lý nhà máy phải so sánh chi phí vận hành dài hạn- với chi phí máy móc trả trước. Tiến hành rõ ràngxếp hàng bằng tay và bằng robotđánh giá nêu bật những lợi thế về cấu trúc của quá trình tự động hóa trong các cơ sở sản xuất hộp sóng-có thông lượng cao.
| Thông số tài chính và hoạt động | Thao tác xếp chồng thủ công | Tế bào xếp hàng robot tự động |
| Yêu cầu lao động theo ca | 3 – 4 Công nhân mỗi dây chuyền/ca | 1 Giám sát viên hệ thống mỗi ca (Nhiều-Dòng) |
| Xếp chồng tính nhất quán & độ chính xác của mẫu | Biến; phụ thuộc nhiều vào sự mệt mỏi của người vận hành | Thực hiện mẫu và căn chỉnh góc chính xác 100% |
| Sản lượng tế bào trung bình hàng giờ | 300 – 450 Gói/Giờ | 900 – 1.400 Gói/Giờ |
| Nguy cơ chấn thương nghề nghiệp | Cao (Căng thẳng lặp đi lặp lại, nâng, mệt mỏi) | Không tiếp xúc trực tiếp với con người bên trong tế bào đang hoạt động |
| Tỷ lệ hư hỏng cạnh sản phẩm | Trung bình 2,0% – 3,5% | Ít hơn 0,05% |
| Tỷ lệ thời gian hoạt động | ~75% (Bao gồm các ca nghỉ giải lao, giảm tốc độ do mệt mỏi) | ~98,5% (Chu kỳ liên tục không bị gián đoạn) |
Kỹ thuật & Tìm nguồn cung ứng Thiết bị: Đánh giá TCO
Mua sắm máy móc đóng gói tiên tiến-chẳng hạn như máy đóng gói tự độngtrường hợp pallethoặc-cánh tay có khớp nối hạng nặng-từ một cơ sở đã được thiết lậprobot xếp hàng Trung Quốcnhà sản xuất mang lại hiệu quả sử dụng vốn cao, miễn là các nhóm kỹ thuật tiến hành đánh giá Tổng chi phí sở hữu (TCO) kỹ lưỡng.
- Cánh tay robot, Ma trận chân không EOAT & Điều khiển servo
- Máy phân phối pallet tự động và-Đường ray băng tải hạng nặng
- Vách ngăn an toàn, Cổng liên động & Rèm che sáng
- Vận tải đường biển, thuế hải quan, lắp đặt và kiểm tra FAT
- Tiêu thụ tiện ích điện và khí nén
- Bảo trì phòng ngừa (Mỡ, Phốt chân không, Dây đai)
- Kho phụ tùng & Hỗ trợ chẩn đoán từ xa
Khi phân tích mộtgiá robot xếp hàngđề xuất từ các nhà cung cấp thiết bị ở nước ngoài, các kỹ sư nhà máy phải xác minh rằng báo giá bao gồm tất cả các thành phần tích hợp thứ cấp-bao gồm:
- Kết thúc-của-Công cụ cánh tay (EOAT):Bộ kẹp cơ khí hoặc ma trận chân không đa chức năng được thiết kế dành riêng cho các loại bìa sóng.
- Kiểm soát tích hợp băng tải:Phần cứng PLC tập trung với các giao thức Ethernet/IP hoặc PROFINET để đồng bộ hóa máy chuyển đổi ngược dòng với các ô xếp chồng phía dưới.
- Hệ thống tuân thủ an toàn:Hệ thống bảo vệ vật lý hoàn chỉnh, cửa ra vào có khóa liên động và rèm chắn sáng an toàn tuân thủ các tiêu chuẩn an toàn máy móc toàn cầu.
- Mô-đun chẩn đoán từ xa:Phần cứng tích hợp cho phép-các nhóm kỹ thuật bên ngoài cơ sở thực hiện cập nhật phần mềm và kiểm tra chẩn đoán từ xa.

Kỹ thuật bố cục từng bước-từng bước{1}}: Triển khai hệ thống thắt cổ chai không-
Để chuyển một nhà máy từ cách xử lý thủ công sang bố cục tự động ở cuối dây chuyền-không có cổ chai--, nhóm kỹ thuật phải tuân theo phương pháp thiết kế bốn-giai đoạn có cấu trúc.
Bước 1: Tiến hành kiểm tra-cân bằng luồng và tốc độ trên quy mô lớn
Đo lường tốc độ sản xuất cao nhất thực tế của tất cả các thiết bị chuyển đổi thay vì dựa vào xếp hạng danh nghĩa của máy:
- Tính toán tổng sản lượng gói hàng giờ, chiều cao tối đa của bậc và các biến thể mẫu tải trên tất cả SKU sản phẩm.
- Xác định tốc độ đột biến tức thời khi đường dây chuyển đổi hoạt động ở tốc độ cao nhất.
- Kích thước băng tải tích lũy nạp liệu để đệm ít nhất 2 đến 4 phút khối lượng sản xuất cao điểm.
Bước 2: Thiết lập phân vùng bố trí và làn đường tiếp cận vật liệu
Chia-không gian{1}}cuối dây chuyền thành các khu chức năng rõ ràng để loại bỏ xung đột di chuyển giữa máy móc và lưu lượng nhà máy:
- Khu sản xuất:Dành riêng cho việc vận chuyển bó, xếp chồng và vận chuyển pallet.
- Vùng giao diện xe nâng:Được bố trí bên ngoài các khu vực an toàn chủ động để sắp xếp các pallet trống và lấy các kiện hàng-đã được căng đã hoàn thành.
- Hành lang bảo trì & vận hành:Đường dẫn vào rõ ràng, có khóa liên động cho phép kiểm tra an toàn mà không cần dừng dây chuyền sản xuất chính.
Bước 3: Chọn và tích hợp phần cuối-của-Arm Tooling (EOAT)
Chọn công nghệ kẹp có khả năng xử lý các kích thước hộp khác nhau, bó không được buộc và các mẫu tầng lồng vào nhau mà không gây hư hỏng bề mặt:
- Dụng cụ kẹp bọt biển chân không có dòng chảy cao-:Lý tưởng để xử lý các tấm tôn xốp, bó chưa được buộc và các tấm phủ-trên cùng mà không cần thay đổi các dụng cụ cơ khí.
- Kẹp bên cơ khí nén-Kẹp:Phù hợp nhất cho các thùng vận chuyển bên ngoài nặng cần có khả năng giữ cơ học chắc chắn khi quay-tốc độ cao.
Bước 4: Thực hiện kiểm tra chấp nhận nhà máy và tích hợp PLC hợp nhất (FAT)
Đảm bảo tất cả các máy cuối{0}}của-dòng giao tiếp qua một mạng điều khiển duy nhất:
- Đồng bộ hóa tốc độ băng tải tiến dao với trình tự nhặt hàng của cánh tay robot thông qua lập trình PLC tập trung.
- Tiến hành Kiểm tra nghiệm thu tại nhà máy (FAT) nghiêm ngặt tại nhà máy của nhà sản xuất máy móc bằng cách sử dụng các gói sóng-do khách hàng cung cấp trước khi giao hàng.
- Xác thực tất cả các trình tự dừng khẩn cấp, khóa liên động rèm an toàn và các giao thức khởi động lại tự động trước khi đưa nhà máy vào vận hành lần cuối.
Câu hỏi thường gặp
1, Cần bao nhiêu không gian sàn cho một ô xếp hàng bằng robot tự động?
Một ô xếp hàng rô-bốt một dòng tiêu chuẩn thường yêu cầu diện tích khoảng 16 đến 22 mét vuông. Điều này bao gồm cánh tay có khớp nối, vỏ an toàn, băng tải tiến dao, bộ phân phối pallet tự động và đường xả pallet. Các ô nhiều-dòng phục vụ đồng thời nhiều đường dây chuyển đổi thường yêu cầu diện tích từ 30 đến 45 mét vuông.
2,Một cánh tay robot có thể xử lý đầu ra từ nhiều dòng chuyển đổi cùng một lúc không?
Đúng. Bằng cách thiết kế bố cục nhiều-tiếp liệu với băng tải tích lũy tập trung, cánh tay robot có khớp nối-có trọng tải cao có thể phục vụ đồng thời hai hoặc ba dây chuyền chuyển đổi riêng biệt. Bộ điều khiển trung tâm quản lý các SKU đến, tự động chọn các mẫu cấp và điểm đến pallet thích hợp.
3,Bố cục cuối dòng--tự động xử lý các kích thước pallet khác nhau như thế nào?
Máy phân phối pallet tự động hiện đại và đường lăn có đường ray dẫn hướng có thể điều chỉnh và công thức PLC có thể lập trình. Khi chuyển đổi giữa các kích thước pallet tiêu chuẩn (ví dụ: 1200x1000mm, 1200x800mm hoặc kích thước tấm trượt dạng sóng tùy chỉnh), người vận hành chỉ cần chọn công thức sản phẩm tương ứng trên màn hình cảm ứng HMI và hệ thống sẽ tự động-điều chỉnh các thông số chiều rộng cho phù hợp.
Hãy liên hệ với nhóm kỹ thuật của chúng tôi để yêu cầu Đánh giá bố cục-cuối{1}}dòng sản phẩm miễn phí của bạn. Gửi bản vẽ sơ đồ mặt bằng, thông số kỹ thuật đầu ra của máy và kích thước hộp mục tiêu và nhóm kỹ thuật của chúng tôi sẽ cung cấp đề xuất bố cục CAD 2D/3D tùy chỉnh và tính toán ROI chi tiết phù hợp với cơ sở của bạn.