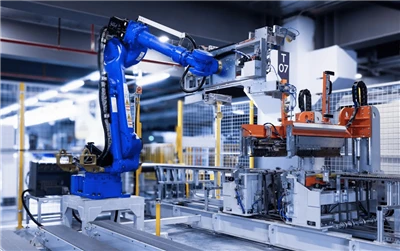
Đang cài đặthệ thống robot xếp hàngbố trí nhà máy nhiều tầng-cho phép các cơ sở đóng gói dạng sóng có khối lượng-cao vận chuyển hàng hóa thành phẩm theo chiều dọc giữa các dây chuyền chuyển đổi và bến tải trên cao bằng cách sử dụng thiết bị nâng thủy lực đồng bộ, băng tải thẳng đứng liên tục và xe vận chuyển-điều khiển bằng động cơ. Bằng cách liên kết trực tiếp máy móc chuyển đổi tầng trệt với nền tảng tầng hai thông qua trục thang máy thẳng đứng tích hợp, các kỹ sư nhà máy có thể tự động hóa việc xếp chồng cuối{6}}của-dòng mà không phải hy sinh diện tích sàn chính có giá trị hoặc thay đổi cơ sở hạ tầng nhà kho hiện có.
Cấu hình tích hợp dọc cho các nhà máy hộp nhiều tầng
| Cấu hình bố cục | Linh kiện cơ khí cốt lõi | Giới hạn xử lý dọc | Lợi thế hoạt động chính |
| Thang máy nối đất-đến{1}}tầng lửng | Cánh tay khớp nối, bệ đứng thủy lực, cổng khóa liên động an toàn | Lên đến 6,5 mét | Bỏ qua-lối đi vận chuyển ở tầng trệt bằng cách di chuyển các pallet đã hoàn thiện trực tiếp lên kho lưu trữ phía trên |
| Băng tải bó trên cao | Thang máy nghiêng, đường lăn trên cao, ô tiếp nhận trên cao | Lên đến 12,0 mét | Chuyển các gói chưa được xếp chồng riêng lẻ qua-các nhịp nhà máy có độ thông thoáng cao phía trên máy móc |
| Tế bào chuyển động qua lại giai đoạn kép- | -Thang máy liên tục tốc độ cao, xe đưa đón đôi, PLC trung tâm | Lên đến 18,0 mét | Quản lý dây chuyền sản xuất nhiều tầng-thông lượng cao cấp cho một đế tải duy nhất |
| Liên kết trục chở hàng-cao | Palăng thẳng đứng kèm theo, cửa sập sàn khí nén, cảm biến vị trí laser | Nhiều{0}}tầng (3+ tầng) | Kết nối các tầng sản xuất thẳng đứng biệt lập trong các cơ sở công nghiệp đô thị |
Quy trình công việc theo chiều dọc về mặt kỹ thuật trong-Nhà máy đóng gói đa cấp
Hoạt động chuyển đổi dạng sóng ở các khu công nghiệp đông dân cư thường xuyên hoạt động trên các cơ sở nhiều{0}}tầng do diện tích bất động sản hạn chế. Trong những nhà máy này, thiết bị chuyển đổi hạng nặng-chẳng hạn như máy xẻ rãnh máy in flexo và máy cắt khuôn quay-thường được đặt ở tầng trệt để hấp thụ rung động và tải trọng kết cấu. Ngược lại, kho chứa nguyên liệu thô, bãi tập kết hoặc khoang xe tải thường nằm trên các tầng cao thứ cấp hoặc sàn xếp hàng trên cao.
Việc di chuyển các bó sóng nặng hoặc các chồng pallet đã hoàn thiện qua các độ cao thẳng đứng đặt ra những thách thức cơ học rõ rệt:
- Tắc nghẽn trục thang máy:Thang máy chở hàng tiêu chuẩn yêu cầu người vận hành vào bằng tay, chu kỳ cửa chậm và tải xe nâng liên tục, gây ra tình trạng tắc nghẽn nghiêm trọng ở hạ lưu đối với-các tuyến tốc độ cao.
- Nguy cơ ổn định theo chiều dọc:Việc vận chuyển các bó sóng rời hoặc tải trọng xếp chồng lên nhau theo phương thẳng đứng có nguy cơ trượt bó, biến dạng tấm hoặc sập chồng nếu đường cong gia tốc không được kiểm soát chính xác.
- Giới hạn tải trọng kết cấu:Gác lửng và tấm sàn bê tông phía trên áp đặt các giới hạn nghiêm ngặt về trọng lượng trên mỗi mét vuông, đòi hỏi phải phân phối cẩn thận các thiết bị cơ khí hạng nặng.
Tích hợp mộtrobot xếp hàng công nghiệp với các cơ chế nâng cao theo chiều dọc chuyên dụng giúp loại bỏ các điểm ma sát hậu cần này. Thay vì dựa vào việc vận chuyển bằng xe nâng thủ công hoặc thang máy theo mẻ chậm, quá trình tích hợp dọc tự động sẽ thiết lập một luồng-vòng lặp khép kín, liên tục giữa các tầng sản xuất.

Nghiên cứu điển hình về ứng dụng thực tế: Trang bị thêm nhà máy-hộp nhiều tầng ở Việt Nam
Để đánh giá cách độ cao theo chiều dọc tự động giải quyết các hạn chế về hậu cần nhiều{0}}sàn, hãy xem xét một hệ thống lắp đặt được thiết kế cho một nhà sản xuất hộp sóng hoạt động tại Thành phố Hồ Chí Minh, Việt Nam.
Nút thắt hoạt động
Khách hàng này vận hành một nhà máy đóng gói đa cấp-sản xuất các hộp vận chuyển bên ngoài có vách-hai lớp nặng cho các nhà sản xuất thiết bị gia dụng. Dây chuyền chuyển đổi chính của cơ sở-một-máy dán thư mục flexo tốc độ cao hoạt động với tốc độ 14.000 tờ mỗi giờ-được neo ở tầng trệt. Tuy nhiên, do ranh giới khu vực đô thị, khu vực bốc container vận chuyển chính của nhà máy nằm trên tầng hai, cao hơn dây chuyền sản xuất 5,8 mét.
Cơ sở ban đầu sử dụng hai thang máy chở hàng thủ công và bốn công nhân xử lý vật liệu chuyên dụng mỗi ca. Khi các bó sóng đã hoàn thiện được đưa ra khỏi máy dán hồ sơ, các công nhân sẽ tự tay chất chúng lên xe tải tay, đẩy chúng vào thang máy chở hàng, đi lên tầng hai và tự xếp các hộp lên các pallet gần bến bốc hàng.
Quá trình này tạo ra các khoản nợ hoạt động nghiêm trọng:
- Hạn chế thông lượng:Thời gian chờ nâng hàng khiến dây chuyền sản xuất thường xuyên ngừng hoạt động vì-khu vực cấp liệu ở tầng trệt đã đạt công suất chứa tối đa trong vòng vài phút.
- Chi phí lao động cao:Việc vận hành quy trình xử lý thủ công theo chiều dọc cần có tám công nhân trong hai ca, phát sinh chi phí lao động cao và thường xuyên bị thương-liên quan đến mệt mỏi.
- Thiệt hại sản phẩm:Việc xử lý thủ công các bó-thành đôi nặng dẫn đến tỷ lệ nát-cạnh cao, dẫn đến tỷ lệ phế liệu từ các tấm lót bên ngoài bị hư hỏng là 3,5%.
Giải pháp kỹ thuật
Để giải quyết tắc nghẽn vận chuyển theo chiều dọc mà không cần thực hiện phá hủy cấu trúc lớn, một thang máy thẳng đứng tích hợp và buồng xếp chồng robot đã được thiết kế bằng cách sử dụng ba hệ thống cốt lõi:
- Tầng trệt-Ô xếp chồng trên tầng:Một-nhiệm vụ nặng nềcánh tay robot xếp hàngthiết bị có khả năng chịu tải 210 kg đã được lắp đặt ở đầu ra của máy dán thư mục flexo ở tầng trệt. Được trang bị một bộ kẹp cơ khí-hai vùng, cánh tay này tạo các tải trọng pallet lồng vào nhau trực tiếp lên một chiếc giường lăn hạng nặng-tích hợp.
- Thang máy thẳng đứng liên tục hạng nặng (CVE):Một tời chở hàng thẳng đứng được dẫn động bằng động cơ-được đóng kín đã được lắp đặt liền kề với buồng rô-bốt, đi qua sàn bê tông cốt thép có kích thước 2,2mx 2,2m cắt vào tấm bê tông-tầng thứ hai.
- Tuyến đường đưa đón bằng xe đưa đón cấp-trên:Một đường ray xe đưa đón chạy bằng động cơ dài 12{1}}mét được lắp đặt trên tầng hai, chạy thẳng từ cổng xả thang máy đến khu vực xếp container.
Thực thi hệ thống & luồng vận hành
Theo quy trình làm việc nhiều tầng được thiết kế lại, các bó sóng đã hoàn thiện sẽ thoát khỏi máy dán thư mục và đi vào ô rô-bốt ở tầng trệt. Cánh tay có khớp nối nhận các bó, thực hiện tính toán mẫu lớp và tạo thành một chồng pallet cao 1,8-mét.
Sau khi tải pallet hoàn tất, trình tự tự động sẽ tiến hành như sau:
- PLC trung tâm xác minh thông qua các cảm biến quang điện rằng khung thang máy thẳng đứng đứng yên và thẳng hàng trên mặt đất.
- Băng tải xích có động cơ chuyển pallet nặng 1.100 kg đã hoàn thành theo chiều ngang vào khung nâng.
- Kẹp khí nén hạng nặng-khóa pallet vào đúng vị trí bên trong xe để ngăn chuyển động trong quá trình di chuyển theo chiều dọc.
- Palăng-truyền động tần số biến thiên (VFD) nâng tải trọng 5,8 mét theo phương thẳng đứng lên tầng hai với tốc độ di chuyển êm ái là 0,8 mét/giây.
- Khi lên đến tầng hai, cửa an toàn của thang máy sẽ mở ra và một băng tải con lăn tích hợp sẽ xả pallet lên toa xe đưa đón phía trên.
- Xe đưa đón chuyển tải pallet đến bến xếp container được chỉ định, nơi một người điều khiển xe nâng đưa trực tiếp vào container vận chuyển.
Kết quả tài chính và hoạt động được đo lường
Bằng cách triển khai chiến lược tự động hóa theo chiều dọc được điều chỉnh theo không gian-này, cơ sở ở Thành phố Hồ Chí Minh đã chuyển đổi các hoạt động hạ nguồn của mình:
- Số dư dòng hoàn chỉnh:Máy dán thư mục flexo đạt được 98% thời gian hoạt động, loại bỏ hoàn toàn tình trạng tạm dừng nạp giấy ở hạ lưu.
- Chuyển hướng lao động:Tất cả tám công nhân vận chuyển thủ công đã được phân công lại-vào vai trò vận hành máy có giá trị cao hơn và kiểm tra chất lượng.
- Giảm phế liệu:Thiệt hại sản phẩm do xử lý thủ công đã giảm từ 3,5% xuống dưới 0,1%.
- Phục hồi đầu tư nhanh chóng:Xem xét việc mua sắm máy móc hoàn chỉnh, vận chuyển đường biển, lõi sàn kết cấu và vận hành thử, thời gian hoàn vốn được tính toán đã đạt được trong 13,5 tháng.

Động lực kỹ thuật của thiết bị nâng thẳng đứng
Để đạt được khả năng tự động hóa nhiều tầng liền mạch{0}}đòi hỏi phải chọn phần cứng nâng thẳng đứng có khả năng xử lý tải trọng kết cấu cao trong khi vẫn duy trì sự căn chỉnh chính xác với các đường băng tải ngang.
Thang máy dọc chuyển động qua lại (RVL)
Xe nâng thẳng đứng chuyển động qua lại sử dụng các cột dẫn hướng-hạng nặng kết hợp với tời cáp-dây xích hoặc dây{2}}được dẫn động bằng động cơ. Họ di chuyển các tải pallet hoặc bó kiện hàng lên xuống giữa các điểm dừng cố định trên sàn theo chuyển động hai{4}}hướng.
- Khả năng chịu tải:Cấu hình tiêu chuẩn xử lý tải trọng từ 500 kg đến hơn 2.500 kg mỗi toa.
- Độ chính xác san lấp mặt bằng:Công tắc tiệm cận và cảm biến khoảng cách bằng laser đảm bảo-căn chỉnh mức sàn trong phạm vi ±2 mm, cho phép di chuyển pallet trơn tru mà không bị rung lắc cơ học.
- Kết cấu bao vây:Được bao bọc hoàn toàn bằng lưới thép hoặc vỏ kim loại tấm được trang bị cửa khóa liên động an toàn để ngăn người vận hành tiếp cận khi di chuyển theo chiều dọc.
Băng tải dọc liên tục (CVC)
Đối với các hoạt động có thông lượng cực kỳ-cao{1}}trong đó thang máy chuyển động tịnh tiến tạo ra độ trễ về thời gian, các băng tải thẳng đứng liên tục sử dụng một loạt các bệ đỡ được gắn vào các chuỗi truyền động có tải trọng-nặng lặp liên tục.
- Thông lượng không đổi:Có khả năng nâng lên tới 30 bó riêng lẻ hoặc pallet nhỏ mỗi phút theo dòng đi lên liên tục.
- Dấu chân nhỏ gọn:Yêu cầu diện tích sàn ít hơn đáng kể so với băng tải nghiêng hoặc hệ thống đường dốc dài.
- Dòng chảy một chiều:Lý tưởng cho các đường di chuyển chuyên dụng từ dưới lên{0}}đến{1}}trên cùng hoặc từ trên xuống{2}}đến-dưới cùng.
Thông số kỹ thuật của bộ kẹp cơ học để xếp chồng tải-cao
Việc xử lý các bó sóng nặng hoặc các thùng vận chuyển bên ngoài có kích thước-có thể thay đổi ở tốc độ cao yêu cầu Công cụ cuối{1}}của{2}}tay chuyên dụng (EOAT). Cánh tay robot phải cố định chắc chắn tải trọng để tránh dịch chuyển trong các chu kỳ tăng và giảm tốc nhanh.
Bộ kẹp kẹp khí nén vùng kép-
Bộ kẹp kẹp bằng khí nén sử dụng các tấm bên song song để tạo áp lực ngang có kiểm soát lên các cạnh ngoài của bó sóng hoặc tải trọng thùng.
- Van áp suất tỷ lệ:Cho phép người vận hành điều chỉnh lực kẹp dựa trên loại ván (ví dụ: áp suất thấp hơn đối với hộp sáo E{2}}nhẹ; áp suất cao hơn đối với hộp vận chuyển có tường đôi-nặng) để loại bỏ các vết dăm.
- Dưới cùng-Nắp hỗ trợ:Các ngón tay hỗ trợ bằng khí nén mở rộng bên dưới tải để cung cấp sự hỗ trợ tích cực theo chiều dọc khi quay cánh tay tốc độ cao.
Bộ kẹp ma trận chân không dòng chảy cao-
Dụng cụ kẹp ma trận xốp chân không sử dụng một loạt các cổng hút van một chiều dày đặc được hỗ trợ bởi máy thổi chân không công suất cao.
- Tính linh hoạt của mẫu:Xử lý các hộp riêng lẻ, các lớp bó đầy đủ hoặc các tấm nắp trên cùng{0}}có sóng mà không cần thay đổi dụng cụ cơ khí.
- Van tự làm kín:Các cổng hút không có nắp đậy sẽ tự động đóng lại, duy trì áp suất chân không hoàn toàn trên phần đệm xốp tiếp xúc với bề mặt tôn.
Chi phí-Khung lợi ích: TCO và mua sắm thiết bị
Đầu tư vào tự động hóa đa cấp-đòi hỏi phải cân bằng giữa số vốn ban đầu bỏ ra và khoản tiết kiệm-dài hạn cho hoạt động. Tìm nguồn cung ứng phần cứng chuyên dụng-chẳng hạn nhưtrường hợp pallethoặc-thang nâng hạng nặng theo phương thẳng đứng-từ một địa điểm đã được thiết lậprobot xếp hàng Trung Quốcnhà sản xuất mang lại hiệu quả chi phí đáng kể, miễn là các nhà quản lý nhà máy tiến hành đánh giá Tổng chi phí sở hữu (TCO) kỹ lưỡng.
- Cánh tay robot & Bộ kẹp EOAT
- Xe đưa đón, Đường ray & Thang máy thẳng đứng
- Hàng rào an toàn, rèm sáng & khóa liên động
- Vận chuyển, thuế nhập khẩu và phí thiết kế kỹ thuật
- Tiêu thụ điện và khí nén
- Bảo trì phòng ngừa (Mỡ, Dây đai, Cảm biến)
- Đào tạo người vận hành & Kiểm kê phụ tùng
So sánh số liệu tài chính theo bố cục hệ thống
Bảng bên dưới cung cấp các điểm chuẩn so sánh về đầu tư và hiệu suất để tự động hóa các hoạt động đóng gói theo chiều dọc và{0}}cuối{1}}của{2}}dòng dọc và nhiều tầng.
| Thông số hệ thống | Ô cấp đơn{0}}tiêu chuẩn | Tế bào thang máy pittông | Hệ thống liên tục nhiều{0}}câu chuyện |
| Phạm vi vốn thiết bị điển hình | 50.000 USD – 75.000 USD | 85.000 USD – 135.000 USD | 140.000 USD – 210.000 USD |
| Dấu chân lắp đặt (Tầng trệt) | 16 m² | 22 m² | 28 m² |
| Khả năng nâng dọc | Không áp dụng (Tầng đơn) | Lên đến 8,0 mét | Lên đến 18,0 mét |
| Thời gian hoàn vốn ước tính | 9 – 13 tháng | 12 – 16 tháng | 15 – 22 tháng |
| Thông lượng pallet tối đa | Lên đến 15 pallet/giờ | Lên đến 25 pallet/giờ | Lên đến 40 pallet/giờ |
Khi đánh giá mộtgiá robot xếp hàngđề xuất từ các nhà cung cấp thiết bị ở nước ngoài, các kỹ sư nhà máy phải xác minh rằng báo giá bao gồm tất cả các bộ phận tích hợp thứ cấp-bao gồm vỏ trục thang máy thẳng đứng, xuyên sàn, cổng an toàn khóa liên động, xe đưa đón cấp-trên và phần cứng liên lạc PLC từ xa.
Hướng dẫn kỹ thuật từng bước-Từng{1}}từng bước: Triển khai tự động hóa nhiều câu chuyện-
Để tích hợp thành công phần cứng nâng theo chiều dọc với thiết bị robot xếp chồng ở hạ nguồn, nhóm kỹ thuật phải tuân theo quy trình đánh giá có cấu trúc gồm-giai đoạn.
Bước 1: Tiến hành phân tích kết cấu và tải trọng sàn
Trước khi lắp đặt thiết bị cơ khí hạng nặng trên tầng phụ hoặc cắt xuyên sàn cho trục thang máy, hãy tham khảo ý kiến của kỹ sư kết cấu đã được chứng nhận:
- Xác minh rằng-tấm bê tông ở tầng trên có thể hỗ trợ tải trọng động từ xe con thoi đã chất tải và các pallet xếp chồng lên nhau (thường tối thiểu là 1.500 kg/m²).
- Xác định kết cấu dầm sàn và cáp căng trước khi khoan lỗ sàn cho trục thang máy thẳng đứng.
- Đảm bảo khoảng trống trên cao ở tất cả các cấp tuân thủ các quy tắc an toàn máy móc địa phương.
Bước 2: Tính khối lượng theo chiều dọc-Yêu cầu về dòng chảy
Xác định tổng khối lượng vật liệu cần vận chuyển theo chiều dọc ở tốc độ sản xuất cao nhất:
- Tính toán tổng sản lượng hàng giờ theo bó, thùng và tải pallet thành phẩm.
- Xác định xem có nên nâng các bó riêng lẻ lên trước khi xếp chồng hay không hoặc liệu toàn bộ tải trọng pallet có nên được xếp ở tầng trệt trước khi nâng theo phương thẳng đứng hay không.
- Chọn tốc độ tời thẳng đứng và định mức truyền động động cơ thang máy vượt quá tốc độ sản xuất cao nhất với biên độ an toàn tối thiểu 25%.
Bước 3: Tích hợp kiến trúc điều khiển PLC và khóa liên động an toàn
Hệ thống tự động-đa cấp yêu cầu hệ thống điều khiển thống nhất để ngăn ngừa va chạm thiết bị và ùn tắc vật liệu trên các khu vực tòa nhà biệt lập:
- Cài đặt Bộ điều khiển logic lập trình (PLC) tập trung với các giao thức truyền thông Ethernet/IP hoặc PROFINET để đồng bộ hóa cánh tay robot, xe nâng thẳng đứng và xe đưa đón cấp cao hơn.
- Đặt các cảm biến quang ở mọi ranh giới chuyển tải để xác minh sự liên kết tải trước khi kích hoạt chuyển tải ngang hoặc dọc.
- Đi dây các nút Dừng khẩn cấp (E{0}}Dừng) vật lý và rèm đèn an toàn trên tất cả các tầng tới một rơ-le an toàn chính duy nhất.
Bước 4: Thực hiện kiểm tra nghiệm thu tại nhà máy (FAT) và vận hành thử
Trước khi vận chuyển và lắp đặt lần cuối, hãy tiến hành Kiểm tra nghiệm thu tại nhà máy (FAT) toàn diện tại cơ sở của nhà sản xuất thiết bị:
- Kiểm tra chu trình vận hành hoàn chỉnh bằng cách sử dụng hộp sóng-do khách hàng cung cấp, xác minh việc thực thi mẫu lớp, lực kẹp và độ ổn định của ngăn xếp.
- Mô phỏng việc sắp xếp điểm dừng thang máy theo chiều dọc, trình tự chuyển tải và quy trình phục hồi dừng khẩn cấp trong điều kiện tải trọng tối đa.
- Xác minh mô-đun truy cập chẩn đoán PLC từ xa để đảm bảo-các nhóm kỹ thuật bên ngoài cơ sở có thể khắc phục sự cố về thời gian phần mềm từ xa sau-cài đặt.

Câu hỏi thường gặp
1, Nên xếp các hộp thành pallet ở tầng trệt hay nâng từng hộp riêng lẻ lên tầng trên?
Việc xây dựng các pallet hoàn chỉnh ở tầng trệt thường được ưu tiên hơn nếu xếp hạng kết cấu của tầng ở cấp trên cho phép. Việc xếp chồng lên tầng trệt giữ cho cánh tay robot chính được cố định trên nền bê tông vững chắc, giảm độ rung và ứng suất kết cấu lên các tấm sàn-trên. Tuy nhiên, nếu khả năng tải của tầng trên bị hạn chế thì các bó riêng lẻ có thể được nâng lên thông qua một băng tải thẳng đứng nhẹ đến ô xếp chồng-ở cấp trên.
2, Cơ chế an toàn nào ngăn thang máy thẳng đứng rơi khi mất điện?
Thang máy thẳng đứng công nghiệp sử dụng hệ thống an toàn cơ học dự phòng. Chúng bao gồm phanh hỏng điện từ-gắn trên động cơ-, nêm bắt an toàn hạng nặng-khóa cơ học vào ray dẫn hướng trong trường hợp mất độ căng của cáp và các công tắc an toàn-được khóa liên động bằng phần cứng giúp ngăn cản chuyển động của toa xe nếu cửa mở.
3,Hệ thống xếp hàng rô-bốt nhiều tầng-được duy trì từ xa như thế nào?
Các hệ thống hiện đại được trang bị các mô-đun chẩn đoán từ xa VPN an toàn được kết nối với PLC chính. Nếu xảy ra lỗi thời gian hoặc sai lệch cảm biến ở tầng trên hoặc bên trong trục thang máy, các kỹ sư có thể đăng nhập vào hệ thống từ xa một cách an toàn, phân tích-trạng thái I/O theo thời gian thực, điều chỉnh các thông số mô tơ servo và hướng dẫn kỹ thuật viên bảo trì cục bộ cách giải quyết mà không cần đến-các chuyến thăm dịch vụ tại chỗ.
Hợp lý hóa hoạt động đóng gói đa cấp
Bố trí nhà máy nhiều tầng-không còn là rào cản không thể vượt qua trong việc hiện đại hóa các dây chuyền đóng gói hạ nguồn. Bằng cách liên kết-các cánh tay robot có khớp nối hiệu suất cao với thang máy thẳng đứng liên tục và xe vận chuyển có động cơ, các nhà sản xuất bao bì dạng sóng có thể tự động hóa hoàn toàn việc xử lý vật liệu trên nhiều tầng, loại bỏ tắc nghẽn vận chuyển thủ công và tăng đáng kể tổng năng suất của nhà máy.
Để đánh giá tính khả thi về cách bố trí cơ sở đa cấp- của bạn, hãy liên hệ với nhóm kỹ thuật kỹ thuật của chúng tôi ngay hôm nay. Cung cấp bản vẽ kiến trúc nhà máy, chiều cao từ sàn-đến-sàn, tốc độ chuyển đổi đầu ra của dây chuyền và thông số kỹ thuật của pallet mục tiêu, sau đó nhóm của chúng tôi sẽ chuẩn bị bản vẽ bố cục CAD 2D/3D tùy chỉnh và bản phân tích khả thi kỹ thuật hoàn chỉnh phù hợp với trang web của bạn.